Jinfutai Steel —— turşulama istehsal xətti
21.06.2024
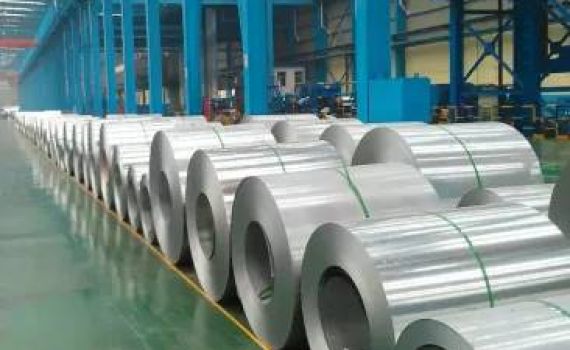
Turşulama məftili polad metallurgiyasında mühüm texnoloji prosesdir və əsasən polad lövhələrin səthindən pas və miqyasın təmizlənməsi üçün, sonrakı emal mərhələlərinə (məsələn, haddələmə) hazırlıq məqsədilə istifadə olunur.
Dayaz vannalı turbulent itələmə-çəkmə turşulama xətti:
Xüsusiyyətləri:
Bu, kiçik və orta ölçülü soyuq haddələmə zavodları üçün uyğun olan qeyri-davamlı turşulama qurğusudur. Onun üstünlükləri az investisiya tələb etməsi, avadanlıqların sadəliyi, uyğunlaşma qabiliyyəti, asan istismar və texniki xidmət rahatlığıdır.
Tərkibi:
Əsasən giriş bölməsi, kimyəvi emal bölməsi və çıxış bölməsi avadanlıqlarından ibarətdir. Kəmərin ötürülməsi prosesində zolağın hərəkəti sıxma valı və sıxma-çıxarma valının itələməsi ilə təmin olunur. Sarğı maşınının girişinə daxil olduqdan sonra isə zolaq sarğının gərginliyi ilə çəkilir və bununla da zolağın ötürülməsi və işlənməsi baş tutur. Burada həm sürət tənzimlənməsi, həm də açılma və sarılma zamanı sabit gərginlik tələbləri təmin edilir. Qurğunun əsas avadanlığı DC mühərrik ötürücüsü və ya AC tezlik çeviricili mühərrik ötürücüsü ola bilər. Mexaniki avadanlığın əməliyyat bloklanması, hidravlik ötürücü və pnevmatik avadanlıqların qarşılıqlı bloklanması, proqramlaşdırıla bilən idarəetmə qurğusu (PLC) ilə real vaxt izləmə və avtomatik idarəetmə həyata keçirilir. Kompüter və terminal displeyi ilə təchiz olunub (zərurət olduqda əl ilə idarəetmə mümkündür). Kimyəvi emal bölməsində bütün AC mühərriklərinin işi qarşılıqlı bloklanıb, bütün orta temperatur, axın və təzyiq tənzimləmə klapanlarının PID tənzimlənməsi PLC vasitəsilə həyata keçirilir və üst səviyyə kompüter idarəetməsi və terminal displeyi ilə dəstəklənir.
Turşulama bölmələri:
İtələmə-çəkmə turşulama qurğusunun turşulama hissəsi seqmentləşdirilmiş mərhələli əks-axın üsulu ilə layihələndirilmişdir, yəni polad zolaq turşu məhlulunun axın istiqamətinə əks istiqamətdə hərəkət edir. Adətən hər turşu çəni müstəqil dövriyyə sistemi ilə işləyir və müstəqil seqment olur; həmçinin iki turşu çəninin eyni dövriyyə sistemini paylaşması da mümkündür. Hər dövriyyə bölməsində turşu məhlulu əvvəlki mərhələyə əks istiqamətdə axa bilər, yeni turşu isə sonrakı dövriyyə bölməsindən əlavə olunur, tullantı turşu isə hər bölmədən xaric edilir. Öndən arxaya doğru turşunun konsentrasiyası (yəni sərbəst turşu miqdarı) tədricən artır, FeCl₂ konsentrasiyası (yəni dəmir ionlarının miqdarı) isə azalır.
Polad zolağın 1-ci turşu dövriyyə bölməsində temperatur aşağı olduğundan, onun temperaturu və turşu məhlulunun axın sürəti, digər bölmələrlə müqayisədə adətən daha yüksək olur. Turşu çənlərinin quruluşu şirkətlərdən asılı olaraq dəyişə bilər, lakin əsas layihə prinsipi həm turşulama effektini gücləndirmək, həm də enerji və turşu sərfini azaltmaq, eyni zamanda kəmərin aşınmasını asanlaşdırmaqdır.
Tətbiq sahələri:
Turşulama məftili geniş tətbiq sahəsinə malikdir: soyuq formalaşdırma, ümumi konstruksiya, avtomobil konstruksiyası, emallı polad, avadanlıqlar, ştamplama poladı və s. Bu texnologiyaların tətbiqi və turşulama xətlərinin seçimi konkret istehsal tələblərindən və zavodun ölçüsündən asılıdır.
Ünvan :
AZ1063, BAKI ŞƏHƏRİ QARADAĞ RAYONU, LÖKBATAN, ABŞERON TİCARƏT MƏRKƏZİ
Dianzi Sənaye Parkı, Boxing County, Binzhou City, Shandong Province
JINFUTAI
Resursların paylaşılması, ortaq inkişaf, qalib-qalib və qarşılıqlı faydalı məhsullar prinsipi ilə hər zaman əməl edərək, müştərilər həm vaxtında satış sonrası xidmətdən yararlana, həm də məmnuniyyət doğuran məhsullar əldə edə bilərlər
Zəhmət olmasa, aşağıdakı formanı doldurun, biz sizinlə ən qısa zamanda əlaqə saxlayacağıq
Copyright © 2024 Shandong Jinfutai Steel Co., Ltd