Müxtəlif isti-daldırma sinkləmə və sink ərinti örtüklərinin xüsusiyyətləri
21.06.2024
İsti-daldırma sinkləmə örtüyünün əmələ gəlmə mexanizmi
İsti-daldırma sinkləmə metallurgiya reaksiyası prosesidir. Mikroskopik səviyyədə, isti-daldırma sinkləmə prosesi iki dinamik tarazlıqdan ibarətdir: istilik tarazlığı və sink-dəmir mübadiləsi tarazlığı.
Polad iş parçası təxminən 450℃ ərimiş sink mayesinə batırıldıqda, otaq temperaturunda olan iş parçası sink mayesinin istiliyini udur və temperaturu 200℃-dən yuxarı qalxır. Bu zaman sink və dəmir arasındakı qarşılıqlı təsir tədricən nəzərə çarpır və sink dəmir iş parçasının səthinə nüfuz edir.
İş parçasının temperaturu tədricən sink mayesinin temperaturuna yaxınlaşdıqca, səthdə müxtəlif sink-dəmir nisbətləri olan ərinti təbəqəsi əmələ gəlir və sink örtüyünün qatlı strukturu formalaşır. Örtükdəki fərqli ərinti qatları zamanla müxtəlif böyümə sürətləri göstərir. Makroskopik səviyyədə, bu proses iş parçasının sink mayesinə batırılması, maye səviyyəsinin qaynaması və sink-dəmir reaksiyasının tarazlığa gəlməsi ilə müşahidə olunur.
İş parçasının temperaturu 200℃-dən aşağı düşdükdə sink-dəmir reaksiyası dayanır, və isti-daldırma sinkləmə təbəqəsi formalaşır, qalınlıq müəyyən edilir.
İsti-daldırma sinklənmiş örtük qalınlığı tələbləri
Sink örtüyünün qalınlığına təsir edən əsas faktorlar:
-
Polad əsas metalının tərkibi
-
Polad səthinin kobudluğu
-
Aktiv elementlərin (silisium, fosfor) tərkibi və paylanması
-
Poladın daxili gərginliyi
-
İş parçasının geometrik ölçüləri
-
İsti-daldırma prosesi
Həm beynəlxalq, həm də Çin standartları, sink örtüyünün qalınlığını müəyyən etmək üçün polad qalınlığına görə kateqoriyalara bölür. Qalınlıq həm səthi, həm də lokal ölçülərdə müəyyən edilmiş olmalıdır ki, sink örtüyünün korroziyaya qarşı müqaviməti təmin edilsin.
Fərqli qalınlıqdakı iş parçaları üçün istilik və sink-dəmir tarazlığına çatmaq üçün tələb olunan vaxt fərqlidir və formalaşan örtük qalınlığı da dəyişir. Standartlarda göstərilən örtük qalınlığı sənaye təcrübəsinə əsaslanan orta qiymətdir, lokal qalınlıq isə örtük paylanmasının qeyri-bərabərliyini və korroziyaya qarşı tələb olunan göstəriciləri nəzərə almaq üçün təcrübə qiymətidir.
Buna görə, ISO, Amerika ASTM, Yaponiya JIS və Çin standartları sink örtüyünün qalınlıq tələblərində kiçik fərqliliklər göstərsələr də, prinsiplər oxşardır.
Müxtəlif isti-daldırma örtükləri və xüsusiyyətləri
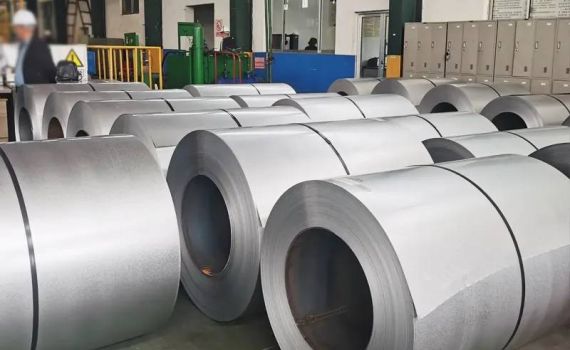
İsti-daldırma saf sink örtüklü polad lövhə (GI lövhə)
-
GI lövhələrin istehsalında istifadə olunan sink mayesinə hazırda 0.2% Al elementi əlavə olunur.
-
Alüminium əlavə olunmasının məqsədi:
-
Sink mayesinin maye halını artırmaq
-
Al və dəmir elementinin əvvəlcədən reaksiya verərək dəmir-alüminium ərinti təbəqəsi əmələ gətirməsi
-
Sink və polad əsasının reaksiyasını maneə törətmək
-
Örtük yapışmasını artırmaq
-
Eyni zamanda, sink mayesinin səthində alüminium oksid təbəqəsi əmələ gəlir və sinkin oksidləşməsini qarşısını alır, sink sərfini azaldır
-
Örtük səthindəki alüminium oksidləşərək mühafizəedici alümina filmi yaradır və səth parlaqlığını artırır
-
-
GI lövhə fedaedici anod (sink) katod qoruma mexanizmi vasitəsilə polad əsasını korroziyadan qoruyur.
-
GI lövhə adi, geniş istifadə olunan örtüklü polad lövhədir və tikinti, məişət texnikası, avtomobil, nəqliyyat və kənd təsərrüfatı kimi müxtəlif sahələrdə geniş tətbiq olunur.
Ünvan :
AZ1063, BAKI ŞƏHƏRİ QARADAĞ RAYONU, LÖKBATAN, ABŞERON TİCARƏT MƏRKƏZİ
Dianzi Sənaye Parkı, Boxing County, Binzhou City, Shandong Province
JINFUTAI
Resursların paylaşılması, ortaq inkişaf, qalib-qalib və qarşılıqlı faydalı məhsullar prinsipi ilə hər zaman əməl edərək, müştərilər həm vaxtında satış sonrası xidmətdən yararlana, həm də məmnuniyyət doğuran məhsullar əldə edə bilərlər
Zəhmət olmasa, aşağıdakı formanı doldurun, biz sizinlə ən qısa zamanda əlaqə saxlayacağıq
Copyright © 2024 Shandong Jinfutai Steel Co., Ltd